Impressora 3D FDM ou Resina: Qual Escolher?
Descubra as diferenças entre impressoras 3D FDM e de resina para decidir qual é a melhor opção para seus projetos e necessidades específicas.
Das oito specs de uma ficha tecnica, so tres decidem a compra. Tabela de 9 maquinas com preco e nota reais, e o que cada numero significa.

Resposta rápida: das oito especificações de uma ficha técnica, só três mudam a sua decisão — volume de impressão, câmara fechada ou aberta e mecânica (bedslinger ou CoreXY). Velocidade em mm/s, resolução anunciada e "função IA" quase nunca decidem. Abaixo está a tabela comparativa de 9 máquinas com preço e nota reais, e o que cada número significa de verdade.
Preços conferidos em 04/10/2026 nos anúncios reais. São faixas, não valores fechados — loja muda preço sem aviso.
| Modelo | Tipo | Volume (mm) | Faixa | Nota | Decide por ela se… |
|---|---|---|---|---|---|
| Creality Ender 3 V3 | FDM aberta | 220×220×250 | R$ 1.500–2.100 | 4,6 | o orçamento manda |
| Bambu Lab A1 Mini | FDM aberta | 180×180×180 | R$ 1.900–2.500 | 4,7 | é a primeira e a mesa é pequena |
| Elegoo Neptune 4 | FDM aberta | 225×225×265 | R$ 2.500–3.000 | 4,2 | quer Klipper barato |
| FlashForge AD5X | FDM CoreXY | 220×220×220 | R$ 3.400–4.200 | 4,4 | quer multicor sem pagar Bambu |
| Creality K1C | FDM fechada | 220×220×250 | R$ 3.500–4.300 | 3,9 | quer ABS fora do ecossistema Bambu |
| Bambu Lab A1 + AMS | FDM aberta | 256×256×256 | R$ 4.500–5.500 | 4,6 | quer multicor que simplesmente funciona |
| Bambu Lab P1S + AMS | FDM fechada | 256×256×256 | R$ 7.100–9.000 | 4,3 | vai imprimir para vender |
| Anycubic Photon Mono 4 | Resina | 153×87×165 | R$ 1.900–2.200 | 92,4%* | quer entrar em resina gastando pouco |
| Elegoo Saturn 4 Ultra 16K | Resina | 218×123×220 | R$ 3.800–4.600 | 4,4 | faz miniatura em lote |
*No AliExpress a métrica é percentual de avaliação positiva, não estrela de 0 a 5. Converter um no outro seria inventar número.
É o tamanho máximo da peça que cabe na mesa, em milímetros (largura × profundidade × altura). Uma impressora de 180×180×180 mm dá conta de miniatura e peça pequena sem problema; para capacete de cosplay ou peça de móvel, o volume é o primeiro corte, antes de qualquer outra especificação.
O erro comum é o oposto: pagar por volume grande que nunca se usa. Uma mesa de 300×300 custa mais, aquece mais devagar, ocupa mais espaço na bancada e consome mais energia por impressão. Antes de escolher pelo tamanho, olhe o que você realmente imprimiu nos últimos três meses — a maioria das peças cabe em 200×200.
E tem um detalhe que a ficha não conta: volume útil é menor que o anunciado. Peça encostada na borda costuma empenar, e muitos modelos perdem alguns milímetros com o clipe da placa. Na prática, conte com 90% do número da caixa.
Em FDM, o acabamento vem da altura de camada (0,1 a 0,3 mm) e do diâmetro do bico. Resolução alta em FDM é questão de ajuste, não é especificação fixa da máquina — a mesma impressora entrega peça grosseira ou fina dependendo de como você configura.
Em resina, a resolução vem da tela LCD, medida em K (quantidade de pixels): 4K, 9K, 12K, 16K. Esse número é fixo e não se ajusta. Quanto maior o K, mais fino o detalhe — por isso resina domina miniatura e FDM domina peça funcional grande.
Cuidado com a comparação direta: um K maior numa tela maior não significa mais detalhe. O que importa é o tamanho do pixel, não o total deles. Uma tela 16K de 10 polegadas pode ter pixel maior que uma 12K de 7 polegadas — e aí a de 12K imprime mais fino. Se o fabricante publica o tamanho do pixel em micrômetros, use esse número; é o honesto.
Toda máquina de 2026 anuncia 500 ou 600 mm/s. Esse valor é teto de aceleração em linha reta, não média de impressão. A máquina desacelera em cada curva, cada canto e cada troca de camada.
Na prática: um cubo de 50 mm sai em cerca de 18 minutos numa P1S de 500 mm/s e em cerca de 16 numa K1 Max de 600 mm/s. Dois minutos. Em peça pequena e detalhada, as duas empatam, porque nenhuma chega perto do teto.
O que realmente muda o tempo não está na ficha: aceleração configurada, calibração do input shaper, e se a peça precisa de suporte. Uma máquina bem calibrada a 300 mm/s entrega mais peça por hora que uma mal calibrada a 600.
Essa especificação quase nunca aparece na ficha, e é a que mais muda o resultado.
Na bedslinger, a mesa se move no eixo Y e o cabeçote cuida de X e Z. Barata de fabricar, simples de manter — mas a mesa carrega a peça inteira junto, e essa inércia impõe teto prático de velocidade antes de aparecer ringing (ondulação fantasma nas paredes) e camada torta em peça alta.
No CoreXY, a mesa só desce no Z e dois motores movem o cabeçote em X e Y. Quase nada de massa se desloca rápido, então a qualidade se mantém em ritmo que destruiria uma bedslinger.
Regra de bolso: até uns 250 mm/s a diferença some e não vale pagar por ela. Acima de 400 mm/s, decide. Se você imprime peça alta e fina — vaso, torre, miniatura em escala grande — o CoreXY compensa antes disso.
Não é luxo nem status. Câmara fechada é o que torna confiável imprimir ABS, ASA, policarbonato e nylon. Esses materiais encolhem ao esfriar, e numa máquina aberta basta uma corrente de ar passar pela peça para descolar a base ou rachar a camada no meio.
Se você só imprime PLA e PETG — que é o caso da maioria —, máquina aberta resolve e economiza de R$ 1.500 a R$ 3.000.
E um aviso que quase nenhum comparativo dá: ABS e ASA liberam compostos voláteis com cheiro forte. A câmara fechada ajuda, mas não substitui ventilação ou filtro de carvão no ambiente. Não coloque uma dessas no quarto.
Para comparar as 22 máquinas com preço, volume e nota lado a lado, use o banco de impressoras. Se quiser pular a comparação, responda três perguntas no recomendador. E antes de decidir, calcule quanto cada peça vai custar na calculadora FDM.
Só três decidem: volume de impressão (cabe a sua peça?), câmara fechada ou aberta (define quais materiais você pode usar) e mecânica, bedslinger ou CoreXY (define a qualidade em velocidade). Velocidade em mm/s, resolução anunciada e "função IA" quase nunca mudam a decisão.
Quase nada. Esse número é teto de aceleração em linha reta, não média: a máquina desacelera em cada curva e troca de camada. Um cubo de 50 mm sai em ~18 minutos a 500 mm/s e ~16 a 600. O que muda tempo de verdade é calibração, não o número do catálogo.
Só se for imprimir ABS, ASA, policarbonato ou nylon, que encolhem ao esfriar e racham com corrente de ar. Para PLA e PETG, que é o caso da maioria, máquina aberta resolve e economiza de R$ 1.500 a R$ 3.000. E lembre: a câmara não substitui ventilação, porque ABS libera compostos voláteis.
Não necessariamente. O que importa é o tamanho do pixel, não a contagem. Uma tela 16K de 10 polegadas pode ter pixel maior que uma 12K de 7 polegadas, e aí a de 12K imprime mais fino. Se o fabricante publica o tamanho do pixel em micrômetros, use esse número.
Na bedslinger a mesa se move no eixo Y carregando a peça, e essa inércia impõe teto de velocidade antes de aparecer ondulação nas paredes. No CoreXY a mesa só desce, e dois motores movem o cabeçote: quase nada de massa se desloca rápido. Até 250 mm/s a diferença some; acima de 400 mm/s ela decide.
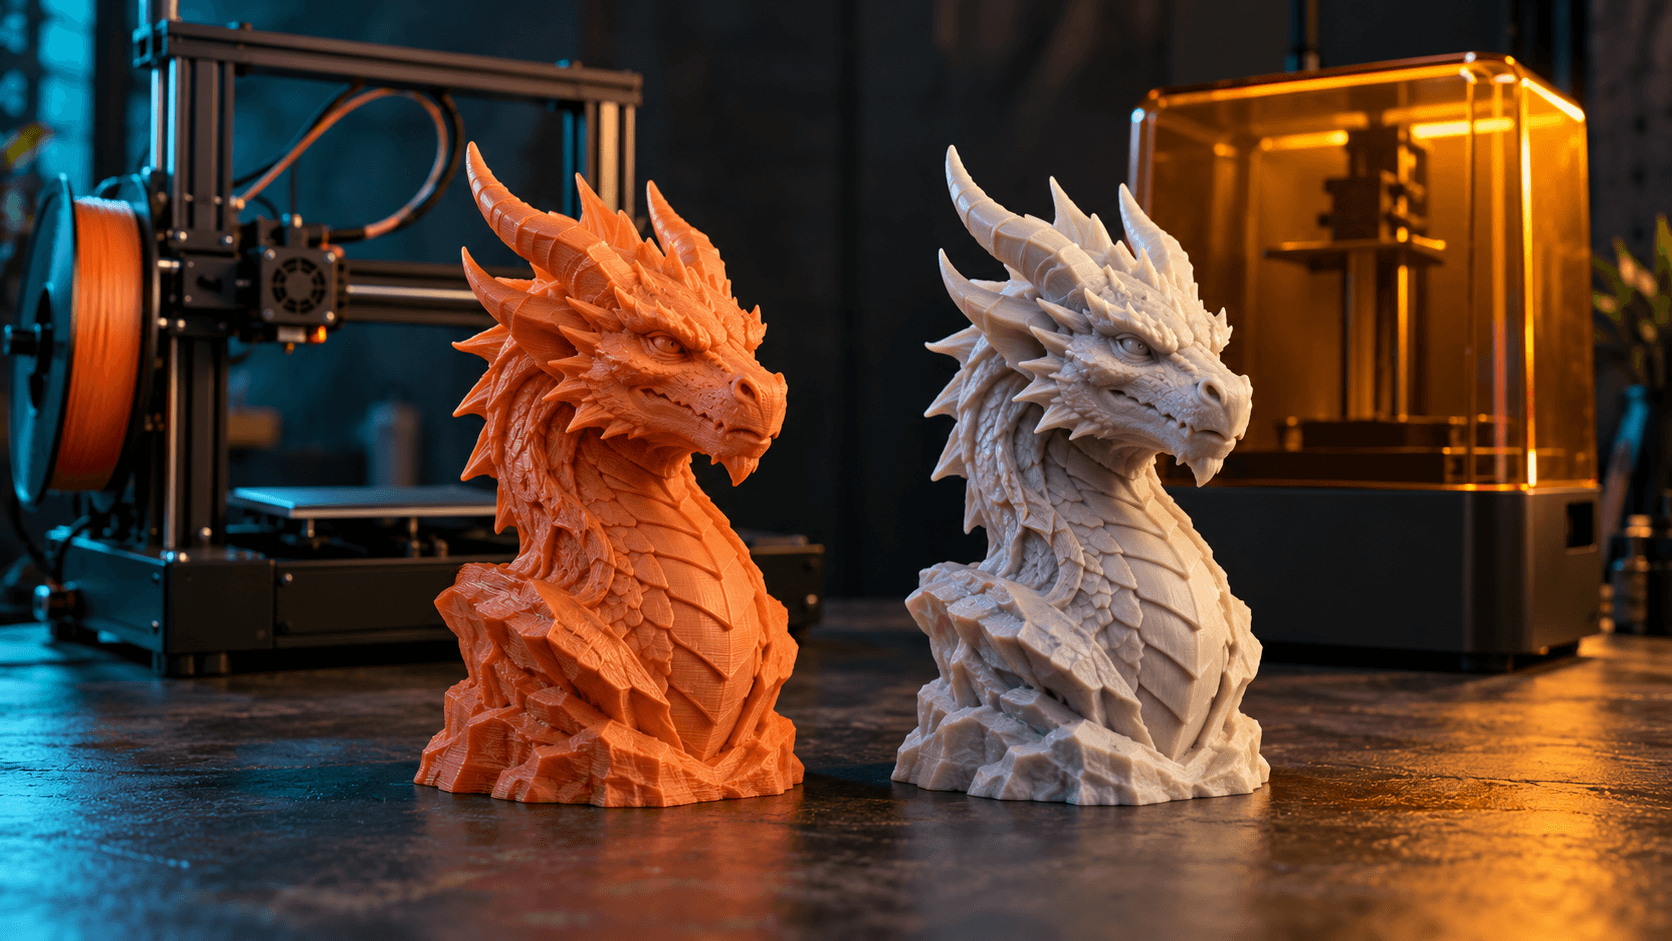
Descubra as diferenças entre impressoras 3D FDM e de resina para decidir qual é a melhor opção para seus projetos e necessidades específicas.
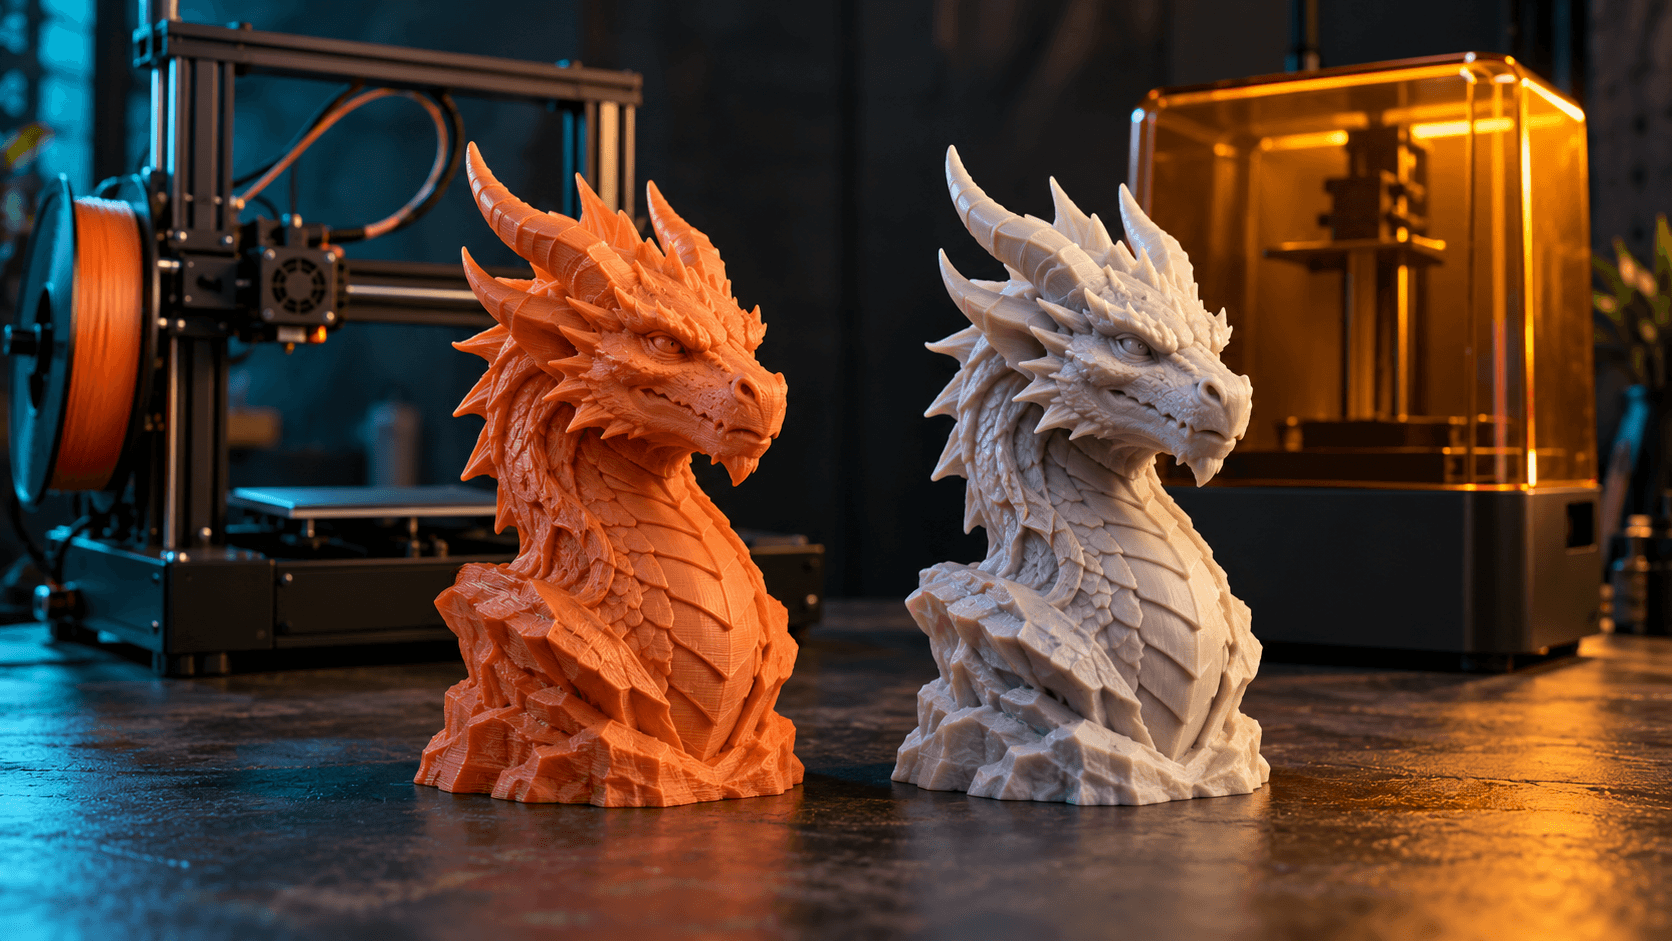
Descubra as principais diferenças entre impressoras 3D FDM e de resina, e como escolher a melhor opção para suas necessidades de impressão.
Descubra tudo sobre impressoras 3D: especificações, tamanhos, custos e materiais. Ideal para iniciantes e entusiastas da impressão 3D.